Qualité d’un embout Torx : acier S2, pointe magnétique et empreinte à lobes
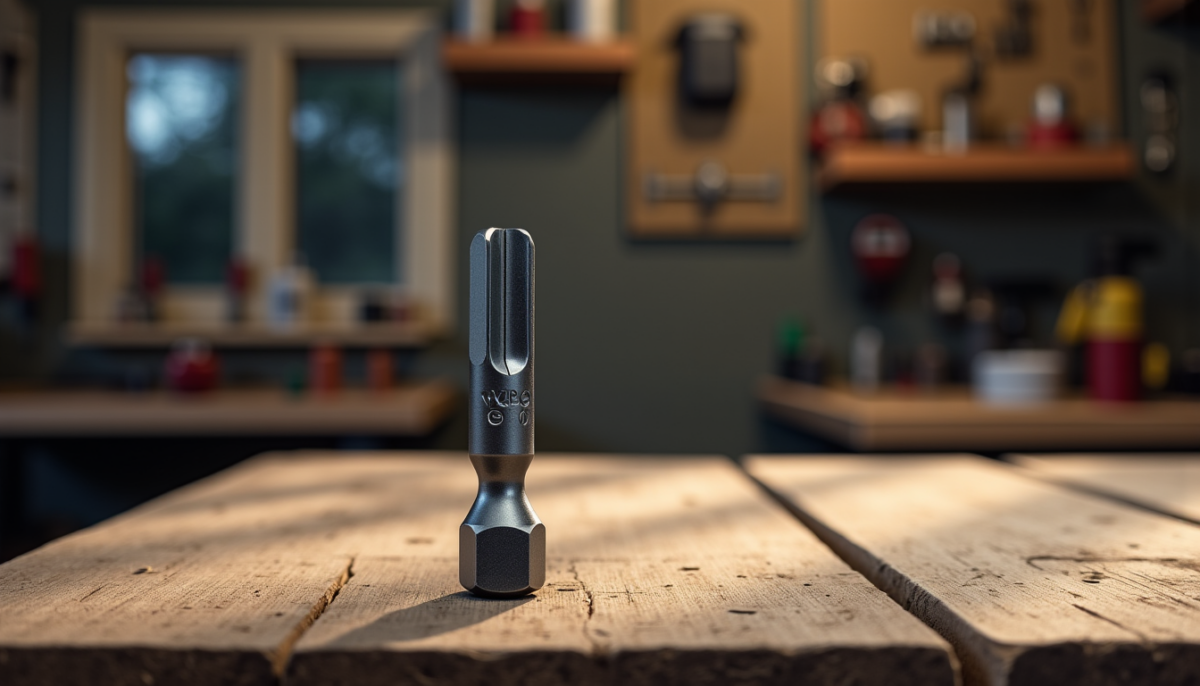
Les embouts Torx équipent aujourd’hui la majorité des visseuses professionnelles et domestiques, grâce à leur capacité à transmettre un couple de serrage supérieur tout en limitant l’usure. Pourtant, tous les embouts ne se valent pas : la qualité de l’acier, la présence d’une pointe magnétique et la précision de l’empreinte à lobes déterminent directement la longévité de l’outil et la fiabilité du vissage. Un embout bas de gamme peut glisser dans la vis, endommager l’empreinte ou se briser après quelques utilisations intensives.
Comprendre les critères techniques qui font la différence permet de choisir un équipement adapté à vos besoins, qu’il s’agisse de bricolage occasionnel ou de travaux professionnels exigeants. L’acier S2, le magnétisme de la pointe et la géométrie des lobes constituent les trois piliers d’un embout Torx performant, capable de résister à des contraintes mécaniques élevées sans déformation.
A découvrir également : Budget rideaux occultants : combien prévoir pour équiper sa maison
Table des matières
- 1 L’acier S2, un alliage spécifique pour les sollicitations extrêmes
- 2 La pointe magnétique, un atout pour la productivité et la précision
- 3 L’empreinte à lobes, une géométrie qui fait toute la différence
- 4 Les traitements de surface qui prolongent la durée de vie
- 5 Reconnaître un embout de qualité avant l’achat
- 6 Adapter le choix de l’embout à l’application prévue
- 7 Les critères essentiels pour un vissage fiable et durable
L’acier S2, un alliage spécifique pour les sollicitations extrêmes
L’acier S2 appartient à la famille des aciers à outils au chrome-molybdène-vanadium, spécialement conçus pour résister aux chocs répétés et aux torsions importantes. Pour garantir un vissage fiable, les spécialistes comme torxembout privilégient cet alliage qui offre une dureté optimale tout en conservant une certaine résilience. Contrairement aux aciers ordinaires, le S2 subit un traitement thermique précis qui porte sa dureté entre 58 et 62 HRC sur l’échelle Rockwell, assurant ainsi une résistance exceptionnelle à l’usure.
Cette composition chimique particulière confère à l’embout une capacité à absorber les vibrations sans se fissurer, même lors de l’utilisation d’une visseuse à percussion. Le chrome améliore la résistance à la corrosion, le molybdène augmente la ténacité, tandis que le vanadium affine la structure du grain métallique. Ces éléments combinés permettent à l’embout de conserver sa forme hexalobée même après des centaines de cycles de vissage-dévissage.
Lire également : L'ail, un trésor naturel : découvrez ses incroyables bienfaits pour la santé
Comparaison avec d’autres types d’acier
| Type d’acier | Dureté (HRC) | Résistance aux chocs | Usage recommandé |
|---|---|---|---|
| S2 | 58-62 | Excellente | Professionnel intensif |
| CrV (chrome-vanadium) | 52-56 | Bonne | Bricolage régulier |
| Acier au carbone | 48-52 | Moyenne | Usage occasionnel |
| HSS (acier rapide) | 62-65 | Faible | Perçage, non recommandé pour vissage |
Le choix de l’acier S2 représente un investissement rentable sur le long terme, car il réduit considérablement le remplacement des embouts et évite les incidents de vissage qui peuvent endommager les pièces travaillées. Les professionnels du bâtiment, de l’automobile ou de l’électronique privilégient systématiquement cet alliage pour leurs interventions quotidiennes.
La pointe magnétique, un atout pour la productivité et la précision
L’aimantation de la pointe d’un embout Torx transforme radicalement l’expérience de vissage, particulièrement dans les espaces confinés ou les positions difficiles. Cette fonctionnalité maintient la vis solidaire de l’embout avant et pendant l’insertion, éliminant le besoin de tenir la fixation avec une main tout en manœuvrant la visseuse de l’autre. Le gain de temps se chiffre en secondes par vis, ce qui représente des heures sur un chantier complet.
Le magnétisme facilite également la récupération des vis tombées dans des zones inaccessibles ou permet de travailler au-dessus de la tête sans risquer de perdre la fixation. Les électriciens apprécient particulièrement cette caractéristique lors du montage de tableaux électriques, où chaque vis doit être positionnée avec précision dans des rails métalliques. La force magnétique doit être calibrée : trop faible, elle ne retient pas la vis ; trop forte, elle complique le retrait de l’embout après serrage.
Procédés d’aimantation et durabilité
Deux méthodes principales permettent de magnétiser un embout Torx. L’aimantation par induction soumet l’acier à un champ magnétique intense qui aligne les domaines magnétiques du matériau, créant un magnétisme permanent. L’aimantation par trempe magnétique intervient durant le traitement thermique, intégrant la propriété magnétique au cœur même de la structure métallique. Cette seconde approche offre une meilleure longévité, car le magnétisme résiste davantage aux chocs et aux températures élevées générées par le frottement.
Un embout magnétisé correctement conserve ses propriétés pendant toute sa durée de vie utile, contrairement aux solutions d’aimantation superficielle qui s’affaiblissent après quelques semaines d’utilisation intensive.
Certains professionnels préfèrent des embouts non magnétiques pour des applications spécifiques, notamment en électronique de précision où les composants sensibles peuvent être perturbés par un champ magnétique. Dans ces cas particuliers, des embouts en acier S2 sans aimantation restent disponibles, privilégiant la qualité de l’alliage sans la fonction magnétique.
L’empreinte à lobes, une géométrie qui fait toute la différence
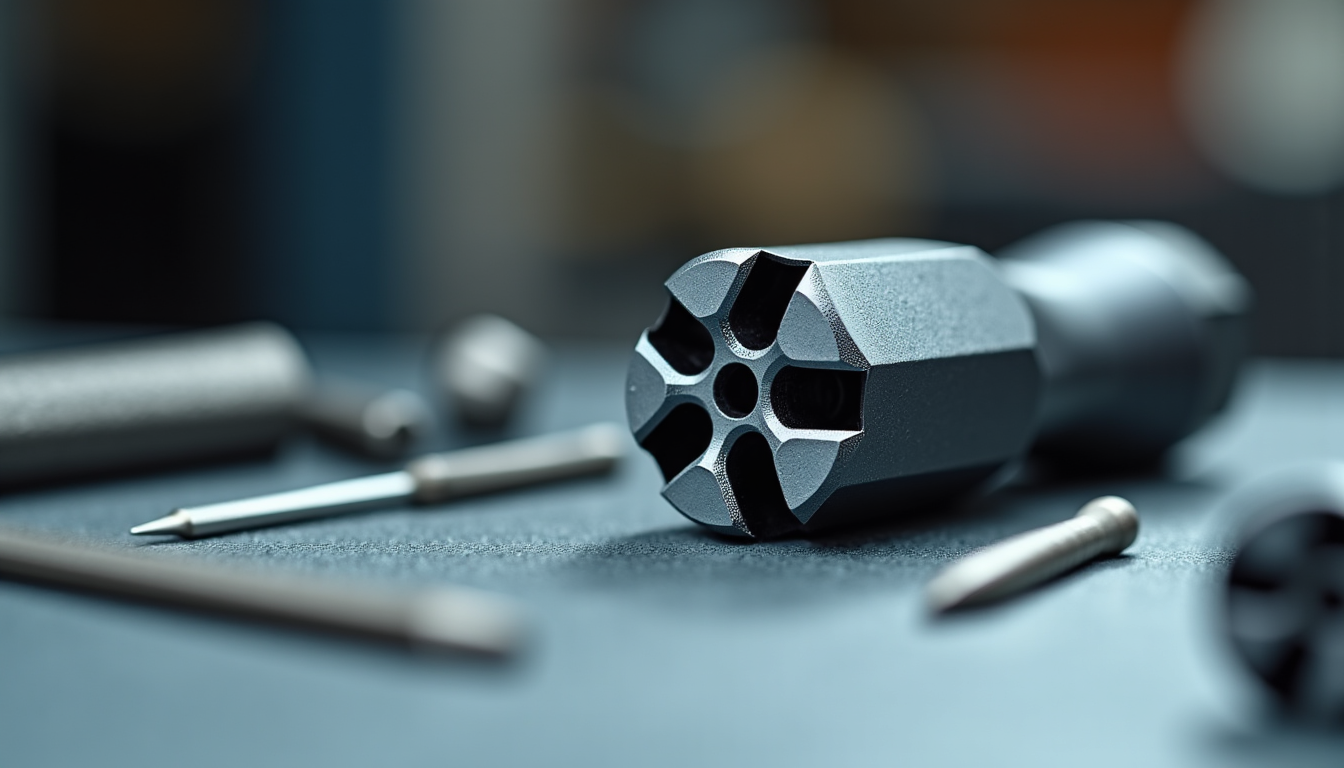
Le système Torx se distingue par son profil hexalobé en forme d’étoile à six branches, conçu pour maximiser la surface de contact entre l’embout et la vis. Cette géométrie répartit les forces de serrage sur une zone plus large que les systèmes cruciformes traditionnels, réduisant ainsi la pression ponctuelle qui provoque l’arrachement de matière. Les lobes présentent des flancs légèrement inclinés qui créent un effet de coincement progressif, garantissant un entraînement optimal même sous couple élevé.
La précision de fabrication de l’empreinte détermine la qualité du vissage. Un embout dont les lobes sont mal usinés présentera du jeu dans la vis, générant des vibrations et accélérant l’usure des deux éléments. Les tolérances de fabrication se mesurent en centièmes de millimètre : un écart de 0,05 mm peut suffire à compromettre la transmission du couple et provoquer un glissement de l’embout hors de l’empreinte lors d’un effort important.
Les dimensions normalisées des empreintes Torx
- T6 à T10 : électronique grand public, lunetterie, petits appareils domestiques
- T15 à T25 : informatique, téléphonie, équipements électriques légers
- T27 à T40 : automobile, mobilier en kit, menuiserie intérieure
- T45 à T60 : construction métallique, charpente, machinerie lourde
- T70 à T100 : applications industrielles spécifiques, génie civil
Chaque taille correspond à un diamètre d’empreinte précis, défini par la norme ISO 10664. Le respect de cette standardisation garantit l’interchangeabilité des embouts entre différents fabricants et assure que l’outil s’adaptera parfaitement aux vis utilisées. Les professionnels constituent généralement des jeux complets couvrant les tailles les plus courantes de leur domaine d’activité.
Les traitements de surface qui prolongent la durée de vie
Au-delà de l’acier S2 et de la géométrie, les traitements de surface appliqués à l’embout influencent directement sa résistance à la corrosion et sa durabilité. Le revêtement noir oxydé, obtenu par phosphatation, offre une protection basique contre l’humidité tout en réduisant les reflets lumineux, apprécié pour le travail de précision. Le nickelage ou le chromage créent une barrière plus efficace contre la rouille, particulièrement utile en environnement marin ou dans les ateliers exposés aux projections de liquides.
Les revêtements au nitrure de titane (TiN) ou au carbure de titane (TiC) représentent le haut de gamme des traitements de surface. Ces couches céramiques, reconnaissables à leur couleur dorée ou gris anthracite, augmentent considérablement la dureté superficielle de l’embout tout en diminuant le coefficient de friction. Le vissage devient plus fluide, la chaleur générée par le frottement diminue, et l’usure se trouve réduite de manière spectaculaire par rapport à un embout non traité.
Impact des traitements sur les performances
Les tests en laboratoire démontrent qu’un embout S2 avec revêtement TiN peut effectuer jusqu’à trois fois plus de cycles de vissage qu’un embout identique sans traitement avant de montrer des signes d’usure significatifs. Cette longévité accrue justifie le surcoût initial, particulièrement pour les utilisateurs professionnels qui sollicitent leurs outils quotidiennement. Le traitement influence également la transmission du couple : une surface lisse et dure glisse moins dans l’empreinte, permettant d’atteindre le serrage souhaité sans effort supplémentaire.
Les fabricants combinent parfois plusieurs traitements pour optimiser les propriétés de l’embout. Une base phosphatée peut recevoir un revêtement TiN, associant protection anticorrosion et dureté superficielle. Cette stratification améliore l’adhérence du revêtement céramique sur l’acier et prévient l’écaillage qui pourrait survenir lors de chocs violents.
Reconnaître un embout de qualité avant l’achat
Plusieurs indices visuels et tactiles permettent d’évaluer la qualité d’un embout Torx sans équipement de mesure sophistiqué. La finition générale de l’outil révèle beaucoup sur le soin apporté à sa fabrication : des arêtes nettes, sans bavures ni irrégularités, témoignent d’un usinage précis. Les lobes doivent présenter une symétrie parfaite, vérifiable en observant l’embout de face sous un bon éclairage. Toute dissymétrie indique un défaut de fabrication qui compromettra les performances.
Le poids de l’embout constitue également un indicateur pertinent. L’acier S2 possède une densité spécifique : un embout anormalement léger pour sa taille suggère l’utilisation d’un alliage inférieur ou d’une construction creuse de faible qualité. Les marquages gravés sur le corps de l’embout doivent mentionner clairement le type d’acier (S2), la taille (T15, T20, etc.) et idéalement la norme de fabrication. L’absence de ces informations doit éveiller la méfiance.
Tests simples à réaliser
- Test magnétique : approcher une petite vis de la pointe pour vérifier qu’elle adhère fermement sans tomber lors d’une légère secousse
- Test d’ajustement : insérer l’embout dans une vis neuve de la taille correspondante ; le jeu doit être imperceptible et l’embout ne doit pas basculer
- Test visuel des lobes : examiner la profondeur et la netteté des creux entre les lobes, qui doivent être bien définis sans arrondis excessifs
- Test de dureté approximatif : tenter de rayer la surface avec un objet métallique courant ; un embout S2 traité résistera à la plupart des rayures superficielles
Les revendeurs spécialisés proposent généralement des garanties sur les embouts professionnels, signe de confiance dans la durabilité du produit. Un embout de qualité supérieure coûte certes plus cher à l’achat, mais son remplacement moins fréquent et sa fiabilité accrue compensent largement l’investissement initial, particulièrement pour les artisans et les entreprises.
Adapter le choix de l’embout à l’application prévue
La sélection d’un embout Torx ne se limite pas à vérifier sa qualité intrinsèque ; elle doit également correspondre aux contraintes spécifiques de votre activité. Les travaux de montage de meubles en kit nécessitent des embouts de tailles moyennes (T20 à T30) avec pointe magnétique, privilégiant la rapidité d’exécution. Les interventions automobiles requièrent une gamme étendue de tailles et une résistance aux huiles et solvants, orientant vers des embouts avec revêtement protecteur renforcé.
L’électronique de précision impose des embouts de petites dimensions (T6 à T15) sans magnétisme excessif, fabriqués avec des tolérances ultra-serrées pour ne pas endommager les empreintes miniatures. La construction métallique et la charpente exigent des embouts de grandes tailles (T40 et au-delà) en acier S2 capable d’encaisser les couples de serrage élevés des visseuses à percussion sans déformation. Chaque domaine d’application présente ses propres exigences qui guident le choix optimal.
Durée de vie selon les usages
Un embout professionnel en acier S2 utilisé quotidiennement dans des conditions normales peut réaliser entre 5 000 et 15 000 cycles de vissage avant de montrer une usure significative. Cette fourchette varie considérablement selon la dureté des matériaux vissés, le couple appliqué et la présence ou non d’un revêtement de surface. Les utilisateurs occasionnels conserveront le même embout pendant des années, tandis que les professionnels du bâtiment renouvellent leurs embouts les plus sollicités plusieurs fois par an.
L’entretien influence également la longévité : nettoyer régulièrement l’embout pour éliminer les poussières métalliques et les résidus de matériaux préserve la précision de l’empreinte. Le stockage dans un étui protecteur évite les chocs qui peuvent ébrécher les lobes ou désaimanter la pointe. Ces gestes simples prolongent considérablement la durée de vie utile de l’outil et maintiennent ses performances au niveau initial.
Les critères essentiels pour un vissage fiable et durable
La qualité d’un embout Torx repose sur trois piliers indissociables qui déterminent ses performances réelles sur le terrain. L’acier S2 garantit la résistance mécanique nécessaire pour transmettre des couples élevés sans déformation, tandis que la pointe magnétique améliore la productivité en maintenant la vis solidaire de l’outil. L’empreinte à lobes, usinée avec précision, assure la transmission optimale de l’effort tout en préservant l’intégrité de la vis.
Ces caractéristiques techniques se complètent pour offrir une expérience de vissage supérieure, réduisant la fatigue de l’utilisateur et minimisant les risques d’endommagement des pièces travaillées. Investir dans des embouts de qualité professionnelle représente un choix économique judicieux pour quiconque utilise régulièrement une visseuse, qu’il s’agisse d’un artisan confirmé ou d’un bricoleur exigeant. La fiabilité de l’outillage conditionne directement la qualité du travail accompli et la satisfaction finale face au résultat obtenu.